Le gel coat polyester est une résine chargée, appliquée en couche fine sur un moule ou une pièce composite pour lui donner une surface lisse, brillante et étanche. Sa base chimique repose sur un polyester insaturé dissous dans du styrène, un monomère réactif qui durcit sous l’effet d’un catalyseur. Avant de l’utiliser, quelques notions de chimie, de réglementation et de méthode conditionnent directement la qualité du résultat final.
Compatibilité chimique du gel coat polyester avec le support
Un gel coat polyester adhère correctement sur une stratification polyester ou vinylester. En revanche, il ne convient pas sur une base époxy. Les deux familles de résine n’ont pas la même polarité de surface ni le même retrait à la polymérisation, ce qui provoque des décollements ou des micro-fissures à moyen terme.
Avant toute application, identifier la nature du support évite des reprises coûteuses. Sur un composite existant dont la résine est inconnue, un test de ponçage localisé suivi d’un essai de catalyse sur une petite zone permet de vérifier l’accroche. Si le gel coat se décolle en plaque après durcissement, le support est probablement époxy, et il faudra se tourner vers un primaire adapté ou un gel coat formulé différemment.
Pour comparer les références de gel coat et de top coat polyester disponibles, une ressource utile : https://www.cms-france.fr/60-gel-coat-et-top-coat-polyester.
Rôle du catalyseur et dosage du gel coat polyester
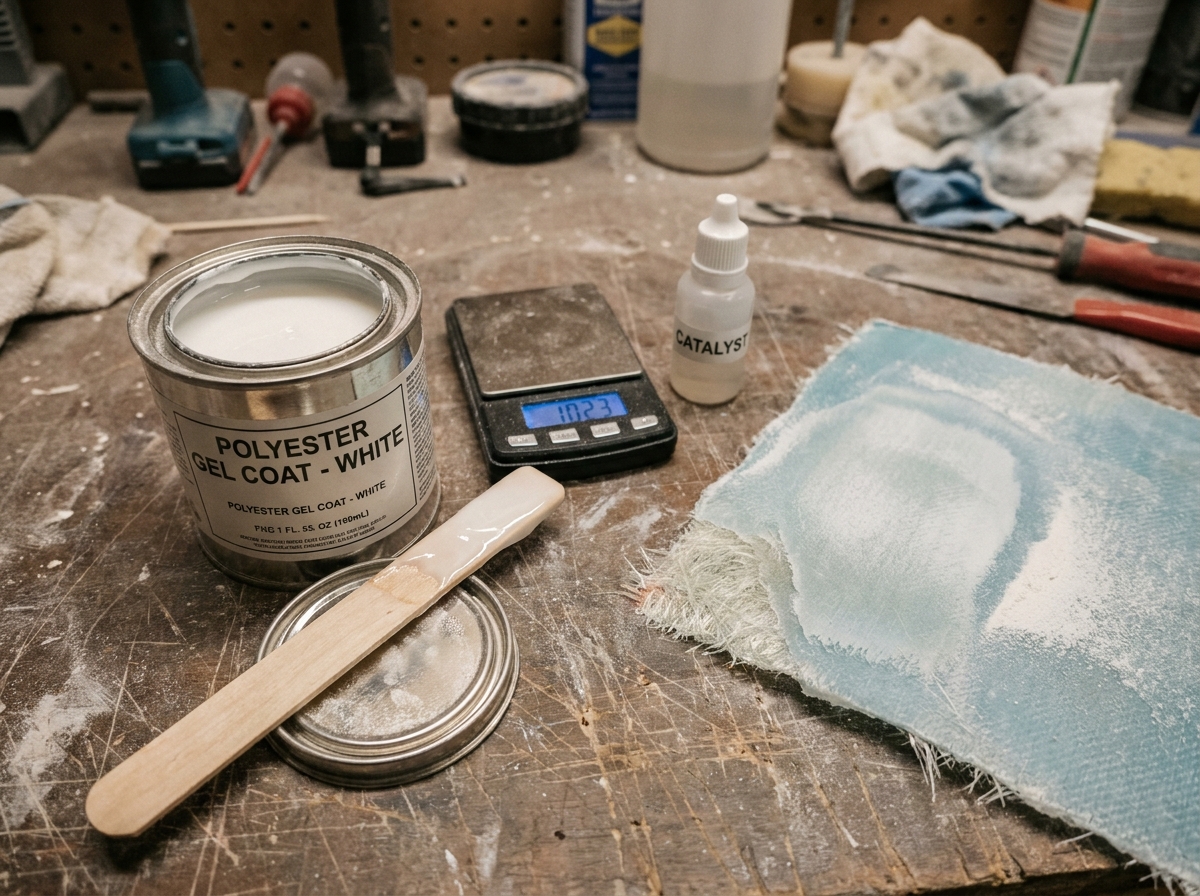
La polymérisation du gel coat polyester dépend d’un catalyseur au peroxyde de méthyléthylcétone (PMEC). Le dosage se situe généralement entre 1 et 3 % du poids de gel coat, selon la température ambiante. Un sous-dosage laisse la surface molle et poisseuse. Un surdosage accélère la prise au point de provoquer des fissures de retrait, voire un exotherme dangereux.
La température ambiante détermine le pourcentage de catalyseur à utiliser. Par temps froid, on augmente légèrement le taux pour compenser le ralentissement de la réaction. Par temps chaud, on le réduit. Certains fabricants proposent des versions été et hiver de leurs catalyseurs, avec des vitesses de décomposition adaptées.
Trois points à retenir sur le dosage :
- Peser le catalyseur avec une balance de précision ou une seringue graduée, jamais à l’œil. Un écart d’un demi-point de pourcentage suffit à modifier le résultat.
- Mélanger le catalyseur de manière homogène dans la totalité du gel coat avant de commencer l’application, en raclant les bords et le fond du récipient.
- Préparer uniquement la quantité applicable dans les minutes qui suivent. Le gel coat catalysé a un temps ouvert limité, souvent inférieur à une vingtaine de minutes selon les conditions.
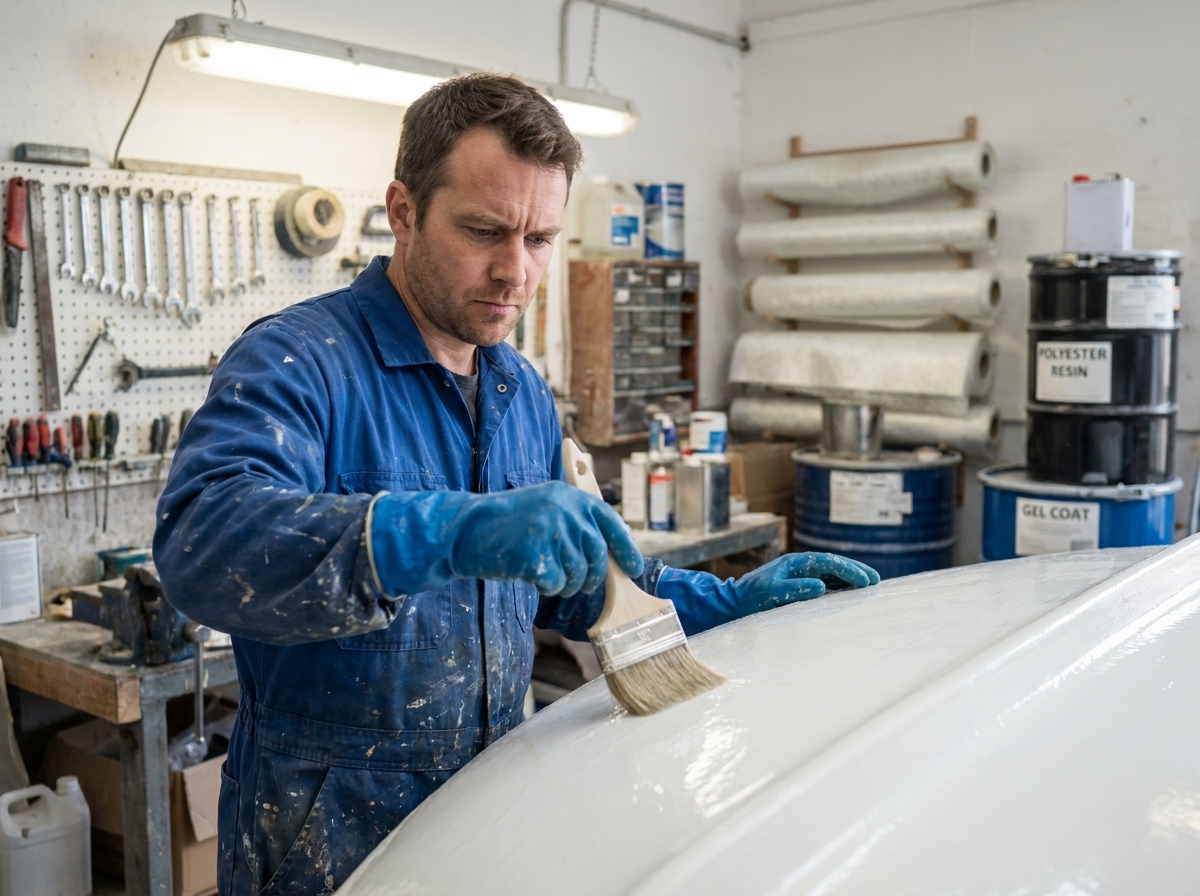
Le choix de l’outil joue aussi un rôle dans la régularité de l’épaisseur déposée. Selon la surface et le contexte, il existe différentes approches pour appliquer du gel coat avec un résultat homogène.
Gel coat de moulage ou de finition : ne pas les intervertir
La confusion entre gel coat de moulage et gel coat de finition (top coat) génère l’un des problèmes les plus fréquents. Le gel coat de moulage est conçu pour être appliqué dans un moule ciré, avant la stratification. Sa face exposée à l’air reste poisseuse volontairement, car elle doit recevoir les couches de résine et de fibre de verre qui viennent s’y accrocher chimiquement.
Le top coat, lui, contient de la paraffine. Pendant la polymérisation, cette paraffine migre en surface et forme un film qui isole la résine de l’oxygène de l’air. Résultat : le top coat durcit complètement en surface et ne reste pas collant. Il s’applique en dernière couche, sur une pièce déjà stratifiée et durcie.
Utiliser un gel coat de moulage en finition donne une surface qui ne sèche jamais. Utiliser un top coat dans un moule empêche la stratification de bien adhérer à cause du film de paraffine. Vérifier l’étiquette du produit avant ouverture reste le réflexe le plus simple pour éviter cette erreur.
Épaisseur d’application recommandée
Un gel coat trop fin (moins de 0,3 mm environ) ne protège pas correctement la stratification contre l’humidité et les UV. Trop épais, il devient cassant et sensible aux micro-fissures appelées faïençage. Deux couches croisées restent la méthode la plus fiable pour obtenir une épaisseur régulière sans surcharge localisée.
Réglementation styrène et précautions à prendre en 2026
Le styrène présent dans les gel coats polyester est un composé organique volatil (COV) dont l’encadrement réglementaire se renforce. La révision du règlement CLP via le Règlement (UE) 2023/707 a introduit de nouvelles classes de danger. Les obligations de re-classification s’appliquent aux substances depuis mai 2025, et aux mélanges (dont les gel coats commerciaux) depuis mai 2026, avec des périodes transitoires allant jusqu’en 2028.
En pratique, cela signifie que la fiche de données de sécurité (FDS) d’un gel coat acheté il y a quelques années peut ne plus refléter la classification actuelle du produit. Des pictogrammes, des mentions de danger et des recommandations d’EPI peuvent avoir changé.
- Vérifier que la FDS du gel coat utilisé a été mise à jour après 2025, en particulier les rubriques 2 (identification des dangers) et 8 (contrôle de l’exposition).
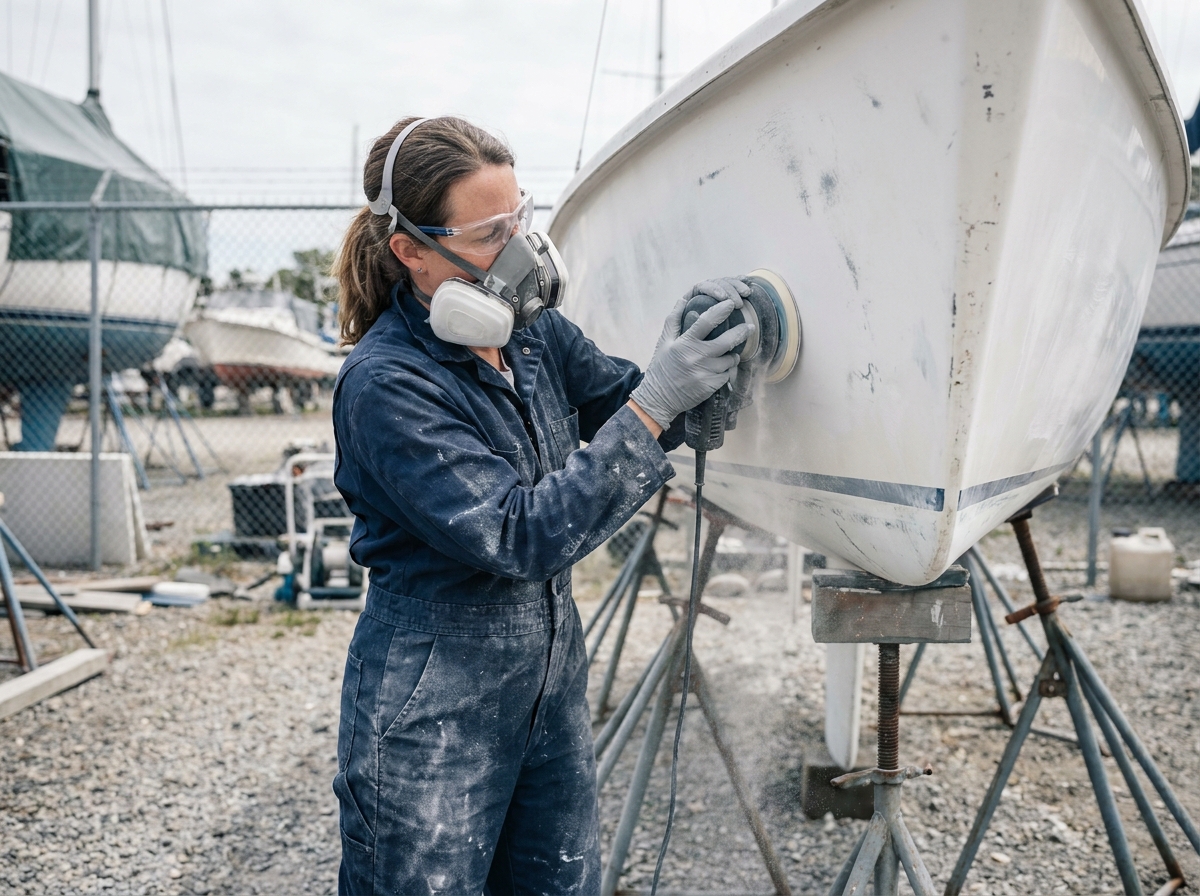
- Travailler avec une ventilation mécanique adaptée au débit de styrène émis, surtout en espace confiné. Un masque à cartouche filtrante de type A suffit pour des interventions ponctuelles, mais un renouvellement d’air continu reste préférable pour des applications prolongées.
- Porter des gants en nitrile et des lunettes de protection. Le contact cutané répété avec le styrène provoque des irritations et peut sensibiliser la peau à long terme.
Certains fabricants réduisent progressivement la teneur en styrène de leurs gel coats ou proposent des formulations à faible émission. Ces produits dégagent moins de vapeurs, mais leur comportement à l’application peut différer (viscosité, temps ouvert, brillance finale). Tester sur une petite surface avant de traiter une pièce complète reste la bonne pratique.
La durabilité d’un gel coat polyester dépend de décisions prises avant même d’ouvrir le pot : compatibilité du support, choix entre moulage et finition, dosage du catalyseur, épaisseur maîtrisée. Lire la FDS à jour et respecter les conditions de température font partie de ces gestes qui séparent une finition propre d’une reprise intégrale.